
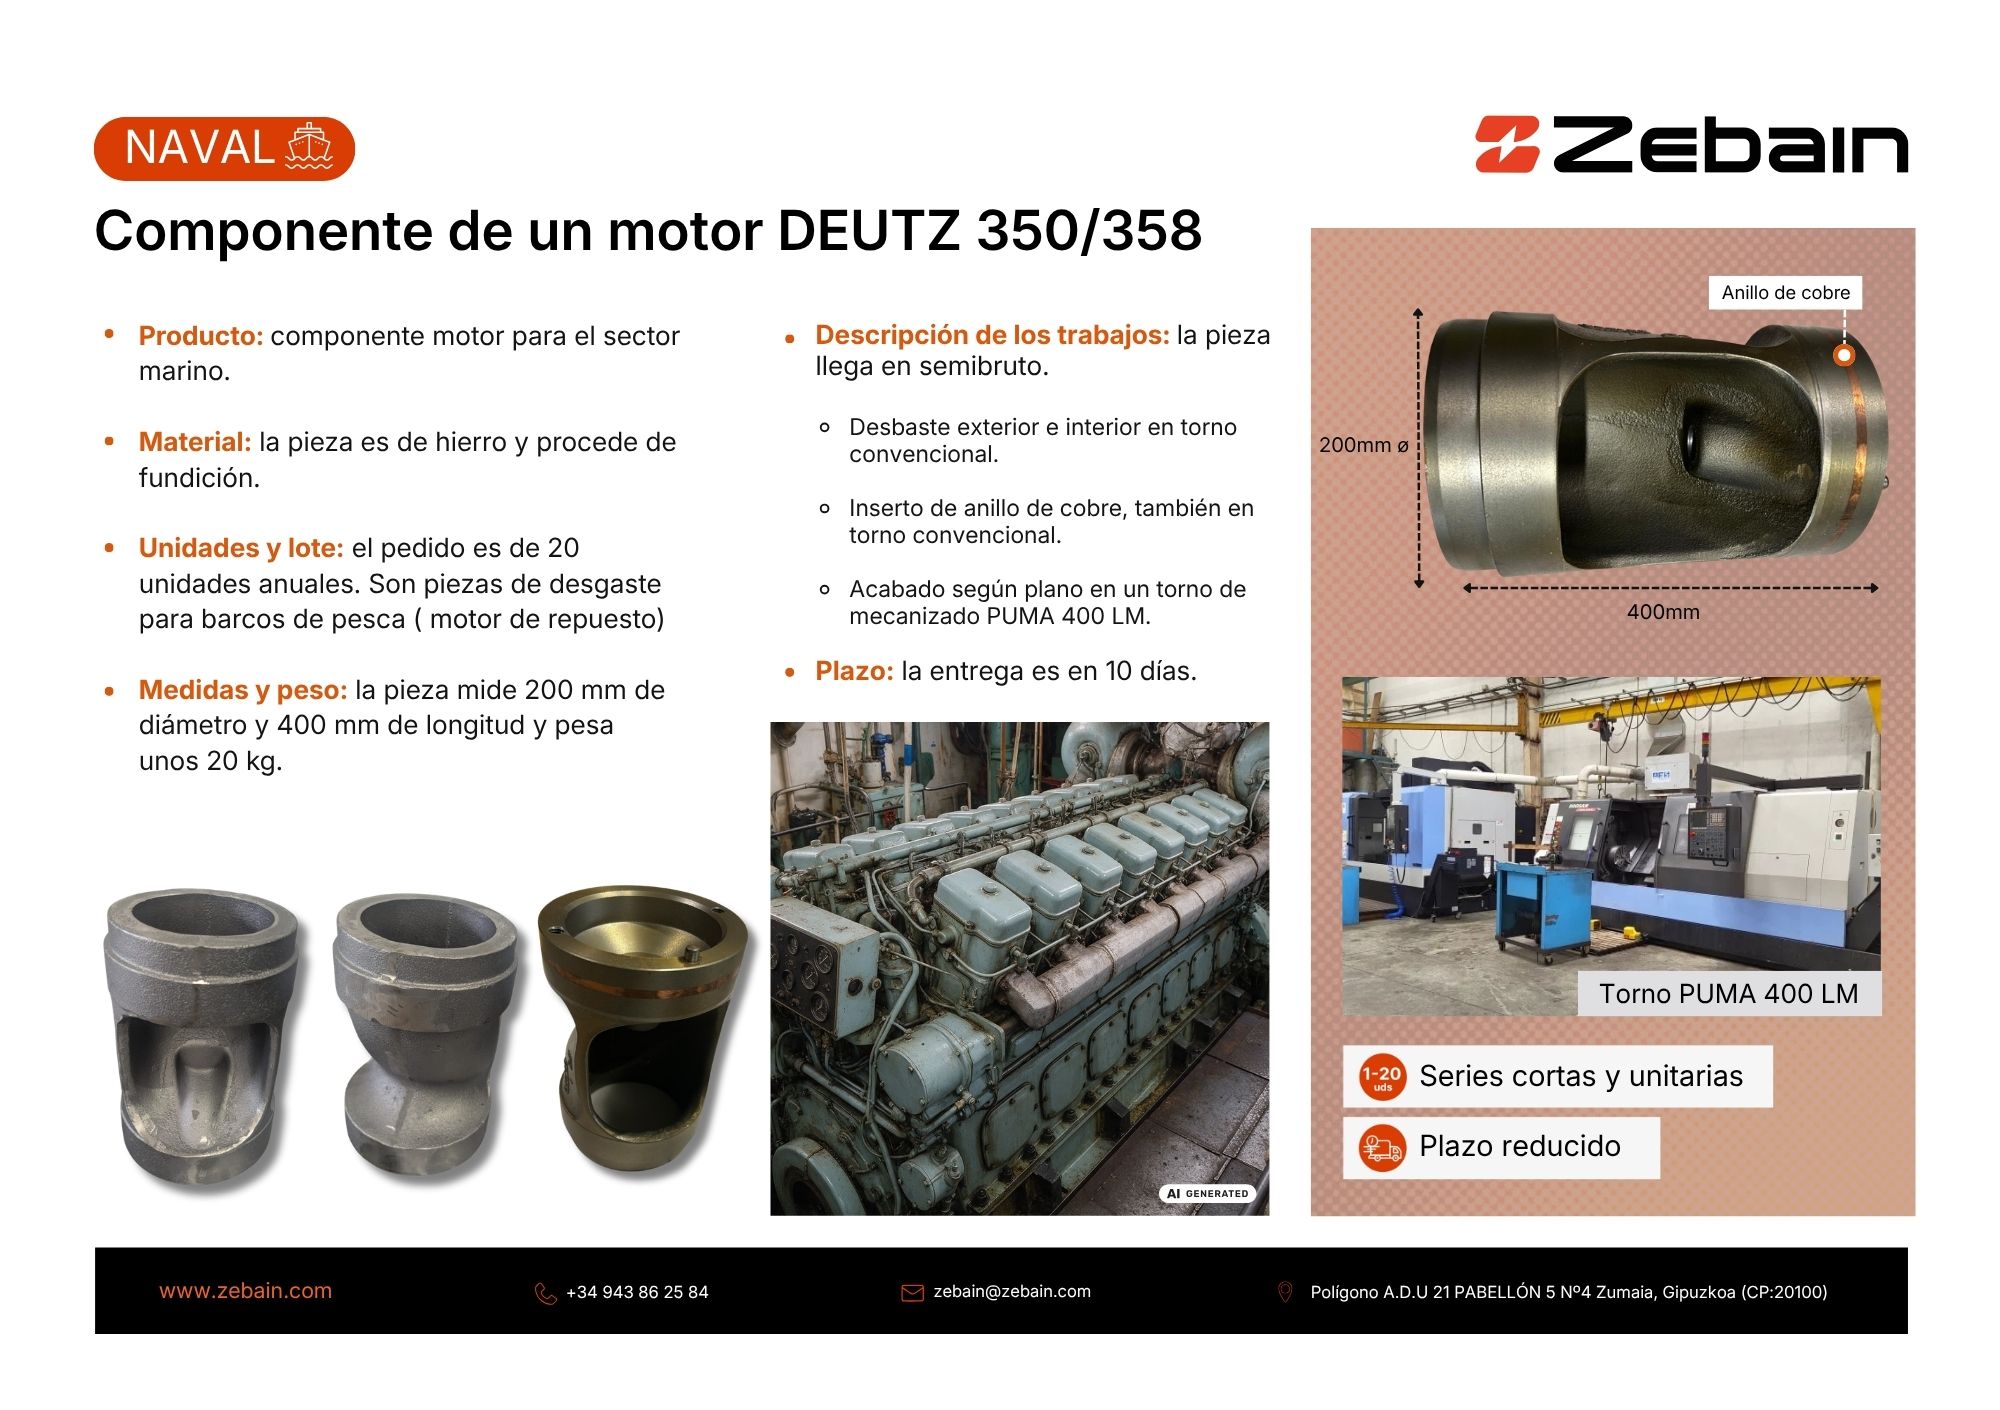
Desde Zebain hemos llevado a cabo un proyecto para el sector naval con una exigencia muy concreta: fabricar un componente de repuesto para motores DEUTZ 350/358, los que equipan barcos de pesca, y entregarlo acabado en 10 días. La pieza es de hierro procedente de fundición, mide 200 mm de diámetro y 400 mm de longitud, pesa unos 20 kg y llega a nuestro taller en semibruto. El pedido es de 20 unidades anuales.
En las piezas de desgaste para motores en servicio, el valor no está en el volumen del pedido sino en la disponibilidad. Un barco de pesca que espera un repuesto en puerto pierde días de trabajo, y para el armador esa espera cuesta mucho más que la propia pieza.
El reto: repuestos de motor marino en series cortas y con plazo de barco parado
El pedido combinaba tres condiciones que pocas veces coinciden en un mismo encargo. Por un lado, un material de fundición con sobreespesores irregulares, propios de una pieza que todavía no ha pasado por ninguna operación de precisión. Por otro, un elemento añadido, un anillo de cobre insertado en el cuerpo de la pieza, que obliga a planificar el orden de las operaciones. Y por último, un volumen anual bajo que no justifica utillajes dedicados ni una línea de producción propia, pero que sí exige que cada unidad salga igual que la anterior.
La respuesta pasaba por repartir el trabajo entre el torno convencional y el torno CNC según lo que aporta cada máquina en cada fase, en lugar de forzar toda la pieza por un único proceso.
Desbaste de piezas de fundición en torno convencional, exterior e interior
La primera fase fue el desbaste exterior e interior en torno convencional. En una pieza de fundición en semibruto, el material a eliminar varía de una unidad a otra, y el operario puede adaptar cada pasada a lo que encuentra en la pieza real. Esta fase deja el cuerpo con una geometría estable y unas referencias fiables para las operaciones siguientes, que es justo lo que se necesita antes de entrar en precisión. Explicamos con más detalle cómo influyen el material y la geometría en esta etapa en nuestro artículo sobre mecanizado por desbaste.
Reservar el desbaste para el torno convencional tiene además una ventaja de planificación: la máquina CNC queda libre para el acabado, que es donde realmente aporta su repetibilidad.
Inserto del anillo de cobre: el paso que condiciona el acabado final
Con la pieza desbastada, el siguiente paso fue el inserto del anillo de cobre, realizado también en torno convencional. Colocar el anillo antes del acabado no es un detalle menor. Si se hiciera al final, cualquier deformación o desplazamiento durante el montaje del anillo quedaría fuera de control y obligaría a retocar una pieza ya terminada. Al integrarlo antes, el acabado posterior trabaja sobre el conjunto completo y las cotas finales incluyen ya el anillo en su posición definitiva.
Acabado según plano en el torno CNC PUMA 400 LM
La fase final se realizó en nuestro torno CNC PUMA 400 LM, donde la pieza se acabó según plano. Esta máquina está pensada para trabajos pesados y piezas largas, con la rigidez necesaria para mecanizar con precisión una pieza de 20 kg y 400 mm de longitud sin vibraciones que comprometan el acabado. Al tratarse de un programa CNC, cada una de las unidades anuales se acaba con la misma secuencia, algo clave en un repuesto que tiene que montar en el motor sin ajustes. Puedes conocer este y el resto de equipos en nuestros medios productivos.
Resultado: series cortas y unitarias con plazo reducido
El proyecto se resuelve en modalidad de series cortas y unitarias, dentro de nuestro rango habitual de 1 a 20 unidades, con un plazo de entrega de 10 días desde la recepción de la pieza en semibruto. Para el cliente, esto significa poder pedir el repuesto cuando lo necesita, sin acumular stock de una pieza de baja rotación y sin dejar un barco parado más tiempo del imprescindible.
Repuestos para motores marinos fabricados bajo plano, cuando se necesitan
Este caso muestra que en el mecanizado de piezas de fundición para el sector naval no siempre gana el proceso más automatizado, sino la combinación adecuada de máquinas para cada fase. Torno convencional donde hace falta criterio sobre una pieza irregular, torno CNC donde hace falta repetibilidad, y una secuencia pensada para que el anillo de cobre no comprometa el acabado.
En Zebain fabricamos piezas bajo plano en series cortas y unitarias desde nuestra planta de Zumaia, con plazos ajustados a la realidad de cada sector. Si tienes un componente de motor o una pieza de desgaste que necesitas en plazo, cuéntanos tu proyecto.


